
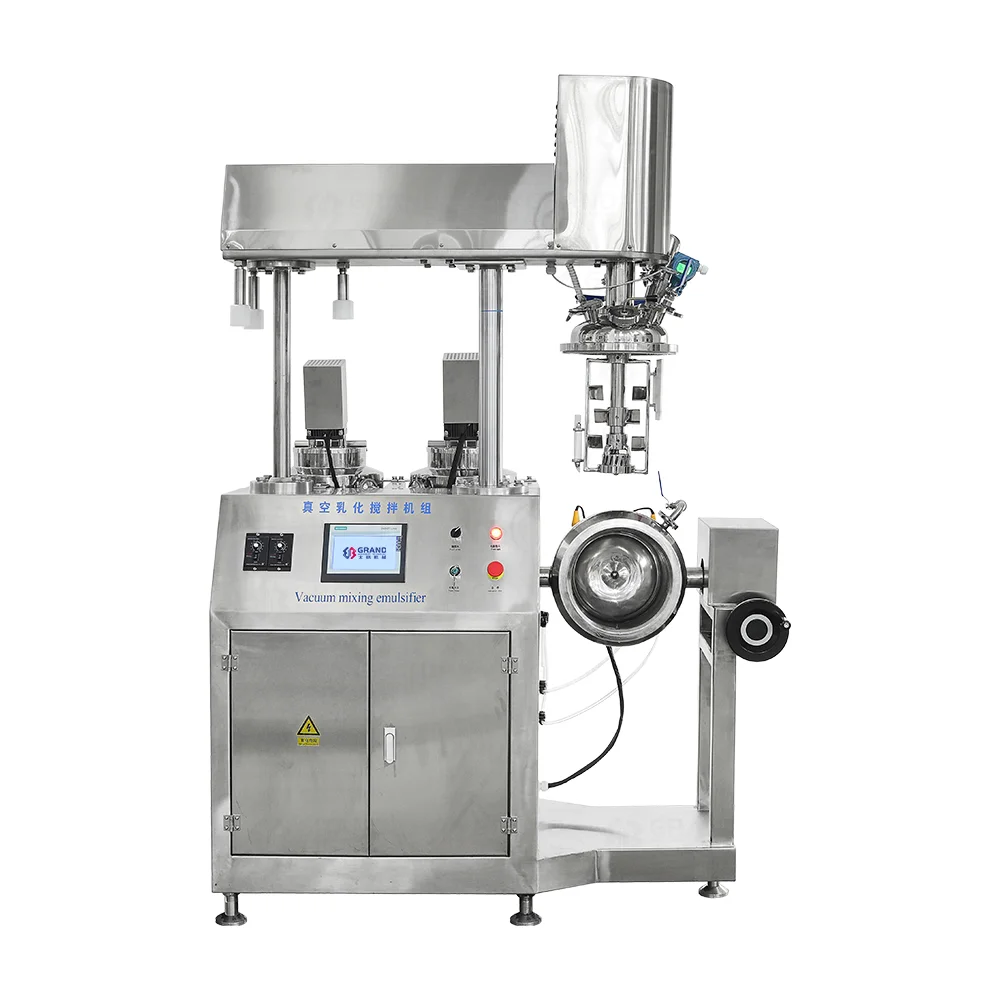
A mélangeur émulsifiant sous vide Il fonctionne en combinant trois actions principales à l'intérieur d'une cuve étanche à température contrôlée : une agitation en vrac à faible vitesse avec raclage des parois, une homogénéisation à grande vitesse par rotor-stator et une désaération sous vide. Les phases huileuse et aqueuse chauffées sont aspirées dans la cuve principale, où l’ensemble rotor-stator applique un cisaillement localisé intense afin de briser les liquides dispersés en fines gouttelettes, tandis que l’agitateur à faible vitesse fait circuler l’ensemble du lot et transfère la chaleur de manière homogène. Le fonctionnement sous vide limite l’incorporation d’air, ce qui permet d’obtenir une texture lisse et homogène pour les crèmes, les lotions et les pommades.
Qu'est-ce qu'un mélangeur émulsifiant sous vide ?
A mélangeur émulsifiant sous vide (souvent appelé « mélangeur-homogénéisateur sous vide) est un système intégré de traitement par lots conçu pour la fabrication de dispersions semi-solides et visqueuses — telles que les crèmes cosmétiques, les lotions, les gels et les pommades à usage topique — sous pression inférieure à la pression atmosphérique.
Dans le cadre d'un mélange atmosphérique standard, le mélange de phases immiscibles (huile et eau) pose trois problèmes techniques étroitement liés :
1. Tension interfaciale : L'huile et l'eau ont naturellement tendance à ne pas se mélanger ; sans énergie mécanique suffisante ni stabilisation par des tensioactifs, les gouttelettes restent grossières et fusionnent rapidement.
2. Viscosité et gradients thermiques : De nombreuses formulations cosmétiques et de soins personnels s'épaississent considérablement lorsque les cires se cristallisent ou que les polymères s'hydratent. Une seule turbine à grande vitesse dans un lot visqueux crée une zone de mélange localisée autour de la tête de travail, tout en laissant le produit stagner près des parois de la cuve (IKA).
3. Aération : Le mélange à grande vitesse à pression atmosphérique entraîne facilement l'air dans le tourbillon. Dans les crèmes visqueuses, les bulles d'air piégées sont difficiles à évacuer, ce qui se traduit par un aspect terne, des variations de densité lors du remplissage et un risque d'oxydation des ingrédients sensibles à l'oxygène.
Au lieu de s'appuyer sur une seule turbine, un mélangeur émulsifiant sous vide répartit ces fonctions mécaniques entre différents sous-systèmes spécialisés fonctionnant dans la même cuve étanche.
Quels sont les principaux composants d'un mélangeur émulsifiant sous vide ?
Pour comprendre le fonctionnement d'un mélangeur émulsifiant sous vide, il faut commencer par distinguer ses sous-systèmes mécaniques. Chaque ensemble résout un problème spécifique lié à la manipulation des fluides ou à la gestion thermique, et chacun présente des limites physiques bien définies que les opérateurs doivent respecter lors de la production par lots.
Faites glisser votre doigt horizontalement pour afficher toutes les colonnes.
| Sous-système / Composant | Rôle principal dans le processus | Restrictions d'exploitation |
|---|---|---|
| Cuves de prémélange (réservoirs d'huile et d'eau) | Faites fondre les cires, dissolvez les ingrédients hydrosolubles ou liposolubles, puis portez chaque phase à la température souhaitée avant le transfert (IKA). | Ne permet qu'une agitation à cisaillement faible à moyen ; ne permet pas de créer des émulsions fines ni de fonctionner sous vide. |
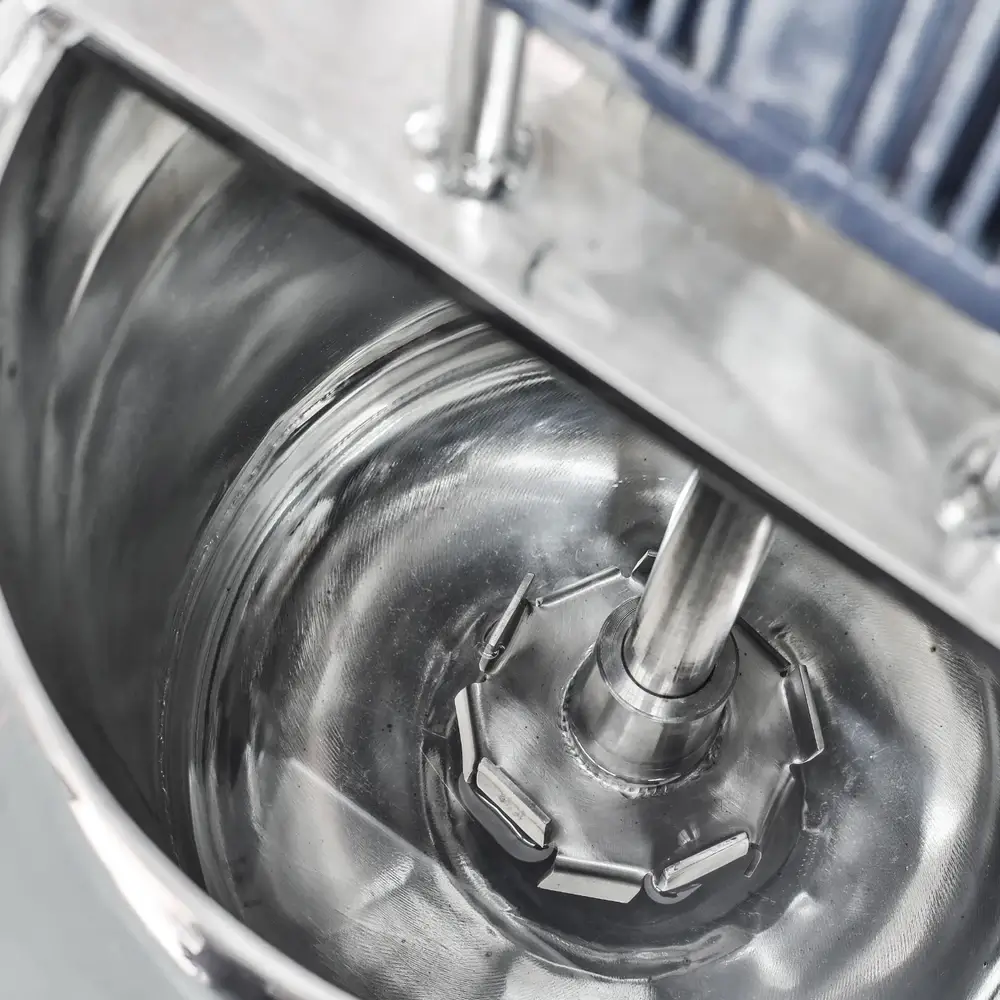
| Cuve d'émulsification sous vide principale | Il contient le lot combiné dans des conditions de vide hermétique et est doté d'une paroi à double enveloppe permettant le chauffage et le refroidissement. | Il faut un volume de remplissage suffisant pour immerger l'homogénéisateur et l'agitateur ; un remplissage excessif réduit l'espace libre nécessaire à l'expansion de la mousse pendant la désaération sous vide. |
| Homogénéisateur à rotor-stator | Génère un cisaillement mécanique et hydraulique intense et localisé afin de réduire la taille des gouttelettes dispersées et de désagglomérer les poudres en suspension (Machines Silverson). | Le cisaillement élevé est confiné à l'étroit espace entre le rotor et le stator de la tête de travail ; il ne permet pas, à lui seul, de faire circuler un produit à haute viscosité dans l'ensemble de la cuve. |
| Agitateur à ancre / à châssis à faible vitesse | Balaye sur toute la largeur de la cuve pour mélanger la charge, éliminer les zones mortes et acheminer le produit vers l'homogénéisateur (IKA). | Génère une force de cisaillement minimale ; ne permet pas de transformer l'huile et l'eau en une émulsion fine sans l'homogénéisateur (Machines Silverson). |
| Lames de racloir mural | Essuyez régulièrement la paroi intérieure du récipient tout en procédant à une agitation lente afin d'éviter que les couches limites stagnantes ne subissent une surchauffe ou un refroidissement excessif. | Ils ne sont efficaces que lorsque les lames restent bien en contact avec la paroi du récipient ; des racleurs usés ou mal positionnés réduisent l'efficacité du transfert thermique. |
| Système de vide (pompe, tuyauterie et joints) | Réduit la pression dans l'espace de tête afin d'aspirer les phases dans la cuve principale et d'éliminer les bulles d'air entraînées pendant le mélange. | Le vide élimine les poches de gaz, mais n'exerce pas de cisaillement mécanique permettant d'émulsionner l'huile et l'eau ni de stabiliser chimiquement les gouttelettes. |
| Enveloppe de chauffage et de refroidissement | Fait circuler de la vapeur, de l'eau chauffée ou de l'eau réfrigérée autour de l'enveloppe de la cuve afin de réguler les températures de fusion, d'émulsification et de refroidissement. | Le transfert de chaleur repose sur un renouvellement continu de la masse par l'agitateur à rotation lente ; les cuves épaisses se réchauffent et refroidissent plus lentement à mesure que le volume du lot augmente. |
| Circuit de circulation / Système de refoulement | Renvoie le produit depuis la sortie inférieure vers la cuve (lorsqu'une conduite de recirculation externe est installée) ou évacue le produit fini via la vanne inférieure ou par basculement de la cuve. | Le débit diminue à mesure que la viscosité du produit augmente ; il convient de prendre en compte les zones mortes dans la tuyauterie lors du nettoyage et des changements de produit. |
Comment fonctionne un mélangeur émulsifiant sous vide, étape par étape ?
Alors que l'émulsification industrielle suit une séquence structurée, L'ordre précis des étapes dépend de la composition chimique du produit (par exemple, systèmes « huile dans l'eau » ou « eau dans l'huile », polymères sensibles au cisaillement ou principes actifs volatils) et de la configuration spécifique de la machine. (IKA). Vous trouverez ci-dessous une séquence opérationnelle type pour une crème ou une lotion de type « huile dans l'eau » (O/W).
- 1. Préparation des phases séparées
Chauffez et dissolvez les ingrédients aqueux dans le réservoir d'eau ; faites fondre les cires, les huiles et les émulsifiants liposolubles dans le réservoir d'huile jusqu'à obtention d'un mélange homogène.
- 2. Transfert de phase assisté par vide
Vider la cuve principale hermétique et aspirer les phases continues et dispersées préchauffées par des conduites fermées afin de limiter les projections et l'entrée d'air.
- 3. Agitation en vrac coordonnée et homogénéisation à haut cisaillement
Faites fonctionner l'homogénéisateur rotor-stator pour réduire les gouttelettes à l'échelle micrométrique, tandis que l'agitateur à ancrage lent et les racleurs de paroi mélangent l'ensemble du lot dans la zone de cisaillement.
- 4. Désaération sous vide et refroidissement contrôlé de la chemise
Maintenir le vide afin de faire gonfler et de libérer les microbulles piégées, tout en faisant circuler l'eau de refroidissement dans la chemise et en raclant la paroi de la cuve.
- 5. Ajout, prélèvement et rejet actifs
Incorporer les principes actifs ou les parfums thermosensibles en dessous de leur seuil thermique, vérifier la qualité du lot, puis évacuer le contenu via la vanne de fond, une pompe ou le basculement de la cuve.
Préparation de la phase
Avant le début de l'émulsification, les matières premières sont préparées dans des cuves de prémélange distinctes :
Cuve de phase aqueuse : L'eau déionisée, les agents hydratants, les épaississants hydrosolubles et les tensioactifs hydrophiles sont introduits dans le mélange, puis celui-ci est agité et chauffé jusqu'à la température de traitement souhaitée.
Réservoir de phase huileuse : Les huiles, les cires, les alcools gras et les émulsifiants lipophiles sont chauffés jusqu’à ce que tous les lipides solides soient entièrement fondus et aient formé une phase liquide homogène.
La préparation séparée des deux phases permet de s'assurer que les cires cristallines sont entièrement fondues et que les électrolytes ou les poudres sont dissous avant que les deux phases ne se mélangent, ce qui évite la formation prématurée de grumeaux ou un refroidissement localisé dans la cuve principale (IKA).
Combiner les phases
Une fois que les deux phases ont atteint les températures spécifiées, la pompe à vide est mise en marche sur la cuve d'émulsification principale hermétique. En créant une pression négative à l'intérieur de la cuve principale par rapport aux cuves de prémélange à pression atmosphérique, l'opérateur ouvre les vannes de transfert et aspire la phase continue (généralement la phase aqueuse dans une crème H/E) dans la cuve principale via une tuyauterie de transfert fermée, suivie de la phase dispersée.
Le transfert assisté par le vide présente deux avantages opérationnels : d'une part, il évite de devoir verser manuellement des liquides chauds à l'aide d'un seau ; d'autre part, lorsque le tuyau d'alimentation est correctement positionné (ou acheminé sous le niveau du liquide), il limite les éclaboussures initiales et l'entraînement d'air lors de l'entrée des phases dans la cuve principale.
Agitation en vrac et homogénéisation à haut cisaillement
Lorsque la deuxième phase pénètre dans la cuve principale, à la fois le agitateur à ancre à faible vitesse et le homogénéisateur à rotor-stator à grande vitesse agir de manière coordonnée :
Homogénéisation à fort cisaillement : Le homogénéisateur à rotor-stator fonctionne par impulsions périodiques ou pendant un intervalle de temps défini afin de soumettre le mélange grossier d'huile et d'eau à un cisaillement mécanique et hydraulique intense, ce qui permet de fragmenter la phase dispersée en fines gouttelettes de l'ordre du micron, de sorte que les émulsifiants puissent s'adsorber sur l'interface huile-eau nouvellement créée (Machines Silverson).
Pliage et raclage en vrac : Parallèlement, le agitateur à ancrage et racleurs muraux tourner lentement sur toute la largeur de la cuve, en ramenant la matière depuis le pourtour et les zones supérieures vers l'entrée de l'homogénéisateur, de manière à ce que l'ensemble du lot soit soumis à un cisaillement uniforme (IKA).
Selon la conception de l'équipement, la circulation du produit peut s'effectuer entièrement à l'intérieur de la cuve (via un homogénéisateur à entrée par le fond ou par le haut) ou par une boucle de recirculation externe reliant la vanne inférieure à l'orifice supérieur de la cuve.
Désaération sous vide
Tout au long de l'homogénéisation et du mélange qui s'ensuit, la cuve principale reste sous vide. Le mélange à grande vitesse entre le rotor et le stator, ainsi que le mouillage de la poudre, libèrent naturellement les gaz dissous ou piègent de petites poches d’air. Sous pression réduite, les bulles de gaz présentes dans le liquide se dilatent, gagnent en flottabilité, remontent à la surface lorsque l’agitateur à ancre retourne le lot, puis s’effondrent dans l’espace de tête sous vide.
Refroidissement, prélèvement et évacuation
Une fois l'émulsion primaire formée, l'homogénéisation à fort cisaillement est généralement réduite ou arrêtée, tandis que l'agitation lente et le raclage des parois se poursuivent pendant la phase de refroidissement :
1. Refroidissement contrôlé : De l'eau réfrigérée ou de refroidissement circule dans la chemise de la cuve. À mesure que les racleurs muraux retirent le produit refroidi de la paroi intérieure et le ramènent vers le centre, l'émulsion se refroidit uniformément sans former de croûte de cire solidifiée sur la paroi de la cuve.
2. Ajout ultérieur d'ingrédients thermosensibles : Une fois que le lot a refroidi jusqu'à une température inférieure au seuil de dégradation thermique ou d'évaporation, les parfums, les conservateurs ou les principes actifs sensibles à la température sont incorporés et mélangés sous agitation lente (ou par une brève impulsion d'homogénéisation si la formule l'exige).
3. Prélèvement et rejet : Les opérateurs coupent le vide (ou utilisent un orifice de prélèvement dédié) pour inspecter l'aspect, le pH, la viscosité et la microstructure du produit. Une fois approuvée par le contrôle qualité, la crème ou la lotion finie est évacuée par la vanne inférieure, acheminée par pompage vers les lignes de stockage/remplissage, ou vidée en inclinant la cuve principale.
Comment l'homogénéisateur à rotor-stator génère-t-il un cisaillement élevé ?
Le Principe de fonctionnement d'un homogénéisateur à rotor-stator repose sur le passage du fluide à travers un espace étroit usiné avec précision entre une roue à grande vitesse (la rotor) et un anneau fixe à fentes ou perforé (le stator) (IKA; Machines Silverson).
Le cycle de mélange rotor-stator à quatre étapes
Dans les conceptions industrielles classiques de rotors et de stators, la fragmentation des gouttelettes et la dispersion des solides se déroulent en quatre étapes successives (Machines Silverson):
1. Aspiration axiale : La rotation à grande vitesse des pales du rotor crée une zone de basse pression localisée au centre de la tête de travail, ce qui aspire le liquide et les solides en suspension à l'intérieur de l'ensemble.
2. Accélération centrifuge : La force centrifuge propulse la matière aspirée vers l'extérieur, en direction du bord extérieur du rotor.
3. Fraisage mécanique dans l'interstice de cisaillement : Lorsque le fluide est forcé de passer entre les extrémités des aubes du rotor et la paroi interne du stator, il est confronté à un gradient de vitesse intense sur un jeu très réduit (l'interstice de cisaillement), ce qui soumet les gouttelettes et les agglomérats à un cisaillement mécanique et à une turbulence localisée.
4. Cisaillement hydraulique et éjection radiale : Le matériau est expulsé à grande vitesse à travers les fentes ou les perforations de la bague de stator, ce qui génère un cisaillement hydraulique supplémentaire avant d'être réinjecté dans le corps principal de l'appareil, tandis que du matériau frais est aspiré dans la tête de travail.
Si l'homogénéisation rotor-stator est le mécanisme de cisaillement élevé commun à tous les mélangeurs émulsifiants sous vide industriels, la géométrie des dents de la tête de travail, la forme des fentes du stator et les tolérances d'écart varient selon les fabricants et les modèles d'équipements.
Pourquoi la vitesse de rotation (RPM) ne suffit pas à elle seule à déterminer la taille des gouttelettes ou la qualité d'une émulsion
Une idée fausse courante chez les nouveaux opérateurs est de croire que le fait de régler l'homogénéisateur sur une vitesse de rotation (tr/min) plus élevée garantit automatiquement une taille de particules plus petite taille des gouttelettes et mieux encore stabilité de l'émulsion. En mécanique des fluides, la vitesse de rotation (RPM) n'est qu'une variable parmi d'autres dans les équations de cisaillement (IKA):
Vitesse de cisaillement (γ̇) = v / h
Où D est le diamètre extérieur du rotor (m), N est la vitesse de rotation (rev/s, convertie à partir des tr/min), et h correspond à l'écart de cisaillement radial entre le rotor et le stator (m). En effet, vitesse périphérique Cela dépend à la fois de la vitesse de rotation (N) et du diamètre du rotor (D) : un petit homogénéisateur de paillasse équipé d'un rotor de 25 mm doit tourner à un régime bien plus élevé qu'un homogénéisateur industriel doté d'un rotor de 150 mm pour atteindre la même vitesse périphérique et le même taux de cisaillement (IKA).
Par ailleurs, La vitesse de rotation ne peut pas à elle seule déterminer le résultat de l'émulsion pour quatre raisons pratiques (Machines Silverson):
Écart de cisaillement et fréquence des dents : L'usure du rotor ou du stator entraîne un élargissement du jeu (h), ce qui réduit le taux de cisaillement réel, même si le moteur continue de fonctionner au même régime.
Cadence et nombre de pièces transitant par la tête d'usinage : Le cisaillement élevé n'agit que sur le faible volume de fluide traversant la tête de travail à un instant donné. Si la viscosité globale est trop élevée ou si l'agitation est insuffisante, le produit situé en dehors de la zone d'homogénéisation ne traverse jamais l'interstice de cisaillement.
Cinétique d'adsorption des tensioactifs : Le cisaillement mécanique divise les grosses gouttelettes en gouttelettes plus petites, ce qui augmente considérablement la surface d'interface huile-eau. Le fait que ces nouvelles gouttelettes restent séparées dépend de la capacité du système émulsifiant de la formulation à s'adsorber rapidement sur l'interface afin d'empêcher leur coalescence.
Cisaillement excessif et échauffement visqueux : Une vitesse excessive ou un temps d'homogénéisation prolongé génère de l'énergie mécanique qui se transforme en chaleur, ce qui peut dégrader les épaississants polymères sensibles au cisaillement (tels que les carbomères ou la gomme xanthane) ou provoquer une inversion de phase et une coalescence dans les formulations sensibles.
Quel est le rôle du vide lors de l'émulsification ?
Dans un mélangeur-émulsificateur sous vide, le sous-système de vide modifie la environnement sous pression à l'intérieur de la cuve principale ; il ne fournit pas l'énergie mécanique nécessaire pour disperser l'huile et l'eau.
Prévention de l'incorporation d'air et désaération sous vide
Lors du mélange atmosphérique, l'air pénètre dans un lot par trois voies principales : (1) la formation de tourbillons autour des arbres rotatifs, qui aspire les gaz présents dans l'espace de tête vers le liquide, (2) les poches d'air entraînées par les poudres sèches lors du mouillage, et (3) les projections lors du transfert en phase liquide depuis les cuves de prémélange.
Lorsque le récipient principal est scellé et mis sous vide à l'aide d'une pompe à vide, deux mécanismes physiques contribuent à améliorer la qualité du produit :
Expansion des bulles et flottabilité : Selon la loi de Boyle (P₁V₁ = P₂V₂), la diminution de la pression absolue au-dessus du liquide provoque une augmentation du volume des bulles d'air microscopiques piégées dans l'émulsion visqueuse. Les bulles plus volumineuses subissent une force de flottabilité plus importante, ce qui leur permet de remonter plus rapidement à la surface tandis que l’agitateur à ancre ramène les couches profondes du produit vers le haut du lot.
Réduction de l'oxydation et amélioration de la précision de remplissage : L'élimination de l'air entraîné empêche la micro-mousse de diffuser la lumière (ce qui donne aux crèmes un aspect terne ou crayeux au lieu d'un aspect brillant) et garantit une densité apparente homogène, ce qui permet aux doseurs volumétriques en aval, qu'il s'agisse de tubes ou de pots, de distribuer des quantités précises.
Limites techniques du traitement sous vide
Pour utiliser efficacement un mélangeur-homogénéisateur sous vide, les ingénieurs de procédés doivent comprendre le rôle du vide ne peut pas à faire :
Le vide seul ne suffit pas à émulsionner : La réduction de la pression dans la cuve ne permet pas de créer les gradients de vitesse ni les contraintes de cisaillement nécessaires pour vaincre la tension interfaciale entre l'huile et l'eau. Sans l'homogénéisateur à rotor-stator et sans un système tensioactif adapté, l'huile et l'eau resteront en phases séparées sous vide.
La désaération ne garantit pas la stabilité à long terme de l'émulsion : L'élimination des bulles d'air permet d'éliminer la mousse et les défauts de densité, mais les aspects thermodynamiques et cinétiques stabilité de l'émulsion La durée de conservation dépend de la distribution granulométrique des gouttelettes, de la résistance du film interfacial, de la rhéologie de la phase continue et de la température de stockage. (Pour distinguer les défauts de séparation post-production des défauts liés à l'aération, consultez notre guide technique sur Dépannage du mélangeur-émulsificateur pour la séparation de la crème.)
Abaissement du point d'ébullition : La baisse de pression réduit le point d'ébullition de l'eau, des solvants et des parfums volatils. L'application d'un vide poussé alors que le lot est à haute température (75–85 °C) peut entraîner une ébullition rapide (évaporation instantanée) de l'eau ou l'élimination des composants volatils si la pression et la température ne sont pas équilibrées.
Pourquoi est-il important de procéder à une agitation, un chauffage et un refroidissement lents ?
Alors que l'homogénéisateur à rotor-stator procède à la fragmentation microscopique des gouttelettes, agitation à faible vitesse et chauffage et refroidissement de la chemise déterminent l'uniformité macroscopique et la structure rhéologique du lot (IKA).
Le rôle de l'agitateur à ancrage et des racleurs de paroi
Les crèmes à haute viscosité présentent un comportement d'écoulement non newtonien, souvent de type « shear-thinning » (pseudoplastique), caractérisé par une contrainte de fluage : le fluide s'écoule facilement là où le cisaillement est élevé (à proximité de l'homogénéisateur), mais s'écoule très lentement près des parois extérieures de la cuve.
Un agitateur à ancre (ou agitateur à cadre) couvre la quasi-totalité du diamètre intérieur de la cuve principale et tourne à faible vitesse pour générer un écoulement tangentiel et axial en repliement à travers le volume total (IKA). Ci-joint grattoir mural des lames — généralement des racleurs en PTFE (polytétrafluoroéthylène) à ressort ou à charnière, entraînés par le châssis de l'agitateur — nettoient en continu la surface intérieure en acier inoxydable.
Sans raclage continu des parois, deux problèmes thermiques apparaissent : pendant chauffage, les matériaux en contact avec la paroi chaude de l'enveloppe peuvent surchauffer ou se carboniser, tandis que le centre de la cuve reste plus froid ; pendant refroidissement, les cires à point de fusion élevé et les alcools gras se cristallisent prématurément sur la paroi froide de l'enveloppe, formant une couche isolante qui ralentit considérablement le transfert de chaleur pour le reste du lot et introduit des grains cireux lorsqu'elle est raclée par la suite.
Comparaison des opérations de traitement à l'intérieur de la cuve principale
Chaque mécanisme de fonctionnement d'un mélangeur émulsifiant sous vide vise une échelle physique et un objectif de procédé spécifiques :
Faites glisser votre doigt horizontalement pour afficher toutes les colonnes.
| Action de traitement | Mécanisme actif | Échelle physique primaire | Objectif du processus clé | Risques en cas d'omission ou de mauvaise configuration |
|---|---|---|---|---|
| Homogénéisation à fort cisaillement | Tête de travail rotor-stator à grande vitesse | Microscopiques (gouttelettes et agglomérats de particules) | Le broyage disperse le liquide en fines gouttelettes ; il disperse et hydrate les gommes et les poudres (Machines Silverson). | Gouttelettes grossières, séparation rapide des phases ou agglomérats de poudre non hydratée (“ yeux de poisson ”). |
| Agitation lente en vrac et raclage des parois | Agitateur à ancrage/châssis à faible vitesse avec racleurs muraux | Macroscopique (renouvellement global du vaisseau et couche limite de la paroi) | Assure les échanges de matière entre les parois du récipient et le centre ; achemine le lot vers la zone d'homogénéisation (IKA). | Zones mortes, répartition inégale des gouttelettes dans la cuve et mauvais transfert thermique. |
| Chauffage de la veste | Circulation de vapeur ou d'eau chaude dans la chemise de la cuve | Thermique / Moléculaire (fusion et réduction de la viscosité) | Fait fondre les lipides solides et les cires, et réduit la viscosité, ce qui permet de pomper et d'émulsionner efficacement les phases. | Une fusion incomplète de la cire entraînant une texture granuleuse ou une cristallisation prématurée au niveau du contact entre les phases. |
| Refroidissement de la chemise | Circulation d'eau réfrigérée ou de refroidissement dans la chemise de la cuve | Thermique / Microstructure (formation d'un réseau de gel lamellaire) | Élimine la chaleur de transformation à un rythme contrôlé afin d’obtenir la viscosité souhaitée pour la crème et de permettre l’ajout en toute sécurité d’actifs thermosensibles. | Un refroidissement trop rapide peut provoquer un « choc de cire » ou un aspect granuleux ; un refroidissement sans raclage laisse une épaisse croûte isolante sur les parois. |
| Désaération sous vide | Évacuation par pompe à vide de l'espace libre d'un récipient hermétique | Interface gaz-liquide (expansion et libération des bulles) | Empêche l'incorporation d'air pendant le mélange et élimine les microbulles piégées dans les produits visqueux. | Une texture crémeuse, spongieuse ou aérée, des poids de remplissage irréguliers et une oxydation accélérée. |
Quels paramètres de procédé influencent l'émulsification ?
Étant donné que chaque émulsion cosmétique ou pharmaceutique allie des propriétés physiques propres (densité, viscosité, tension superficielle et proportions des ingrédients) à la dynamique des machines, Il n'existe pas de “ meilleure ” valeur universelle en termes de régime, de température ou de temps de mélange qui s'applique à toutes les formulations. (IKA; Machines Silverson). Les ingénieurs de procédés doivent optimiser et valider huit paramètres interdépendants au moyen d'essais en laboratoire et à l'échelle pilote :
1. Vitesse de l'homogénéisateur et taux de cisaillement : Détermine la densité d'énergie localisée à l'intérieur de l'entrefer rotor-stator. Une vitesse plus élevée augmente la contrainte de cisaillement favorisant la fragmentation des gouttelettes, mais accroît également l'apport de chaleur par frottement.
2. Durée de l'homogénéisation (nombre de cycles de brassage) : Un lot doit circuler suffisamment de fois à travers la tête de traitement rotor-stator pour réduire la distribution granulométrique des gouttelettes. Un arrêt prématuré entraîne la formation d'une population bimodale de gouttelettes fines et grossières ; un traitement trop long entraîne un gaspillage d'énergie et risque de provoquer un cisaillement excessif des réseaux polymères.
3. Vitesse de rotation lente de l'agitateur : Il doit être suffisamment rapide pour maintenir la circulation de haut en bas et des parois vers le centre à mesure que la viscosité augmente, sans créer de turbulences excessives en surface lorsque le vide est relâché.
4. Viscosité et profil rhéologique : À mesure qu'une crème refroidit et s'épaissit, sa résistance à l'écoulement augmente. Une tête d'homogénéisateur capable de faire circuler facilement une lotion à faible viscosité à 75 °C dépend fortement de l'agitateur à ancre pour forcer le produit à entrer dans son orifice d'admission dès que la viscosité augmente à 40 °C (IKA).
5. Températures de traitement et vitesse de refroidissement : La température de la phase huileuse et de la phase aqueuse au moment de la mise en contact, ainsi que la vitesse de refroidissement (°C/min) après l'émulsification, influencent fortement le comportement de la phase tensioactive et la structure cristalline de l'alcool gras.
6. Rapport de phase et ordre d'addition : Le fait d'ajouter de l'huile à l'eau plutôt que de l'eau à l'huile (ou de provoquer une inversion de phase lors de l'ajout) modifie la manière dont les gouttelettes se forment et dont la viscosité évolue pendant la phase de mélange.
7. Volume du lot par rapport à la géométrie de la cuve : Chaque mélangeur-émulsificateur sous vide est doté d'une plage de volume de travail. Le traitement d'un lot bien en dessous du niveau de fonctionnement minimal peut laisser à nu les pales supérieures de l'agitateur ou entraîner l'aspiration de gaz de l'espace libre par l'homogénéisateur ; un remplissage excessif limite le renouvellement de la masse.
8. Niveau et durée de la dépression : L'intensité du vide doit être adaptée à la température du lot et à la pression de vapeur des ingrédients, afin que l'air soit éliminé sans provoquer l'évaporation de l'eau ou des principes actifs volatils.
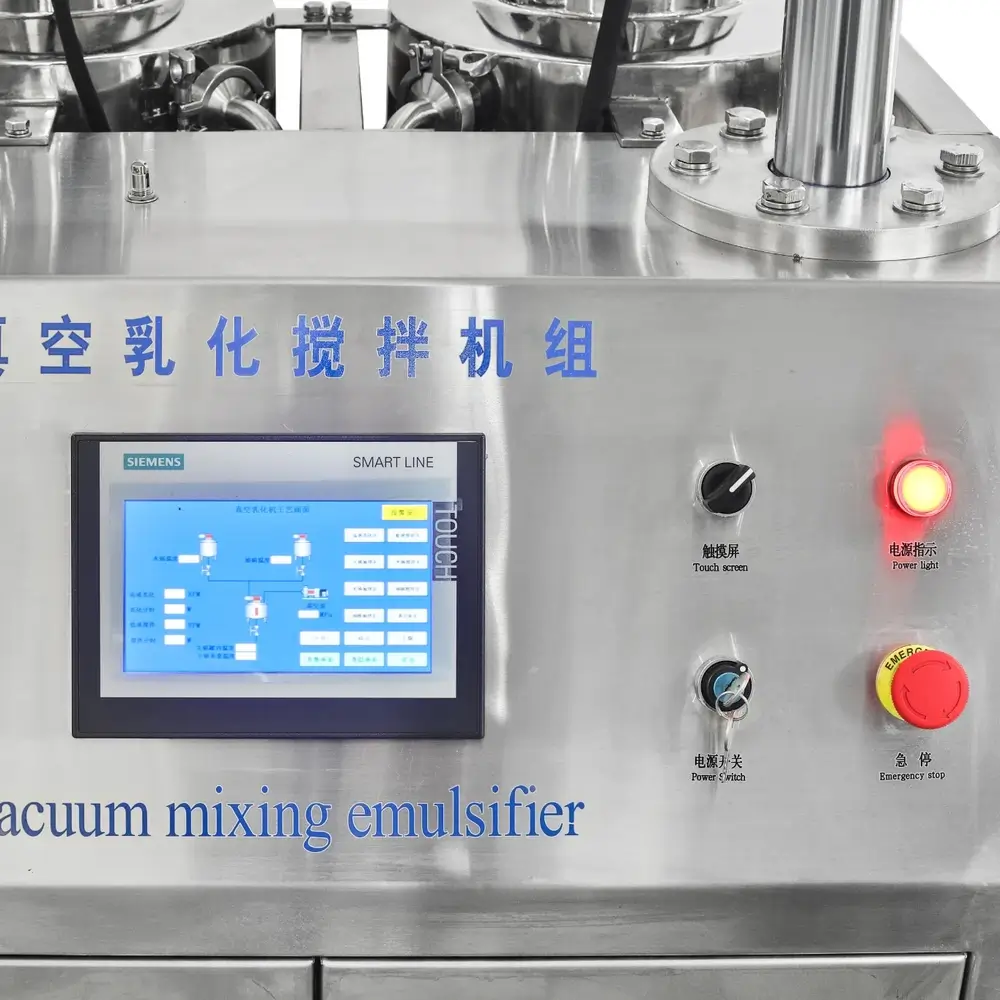
Un exemple concret d'équipement : GRAND CB100
Pour voir comment ces sous-systèmes sont définis sur une machine de production réelle, examinons le Mélangeur émulsifiant sous vide GRAND CB100 100 L.
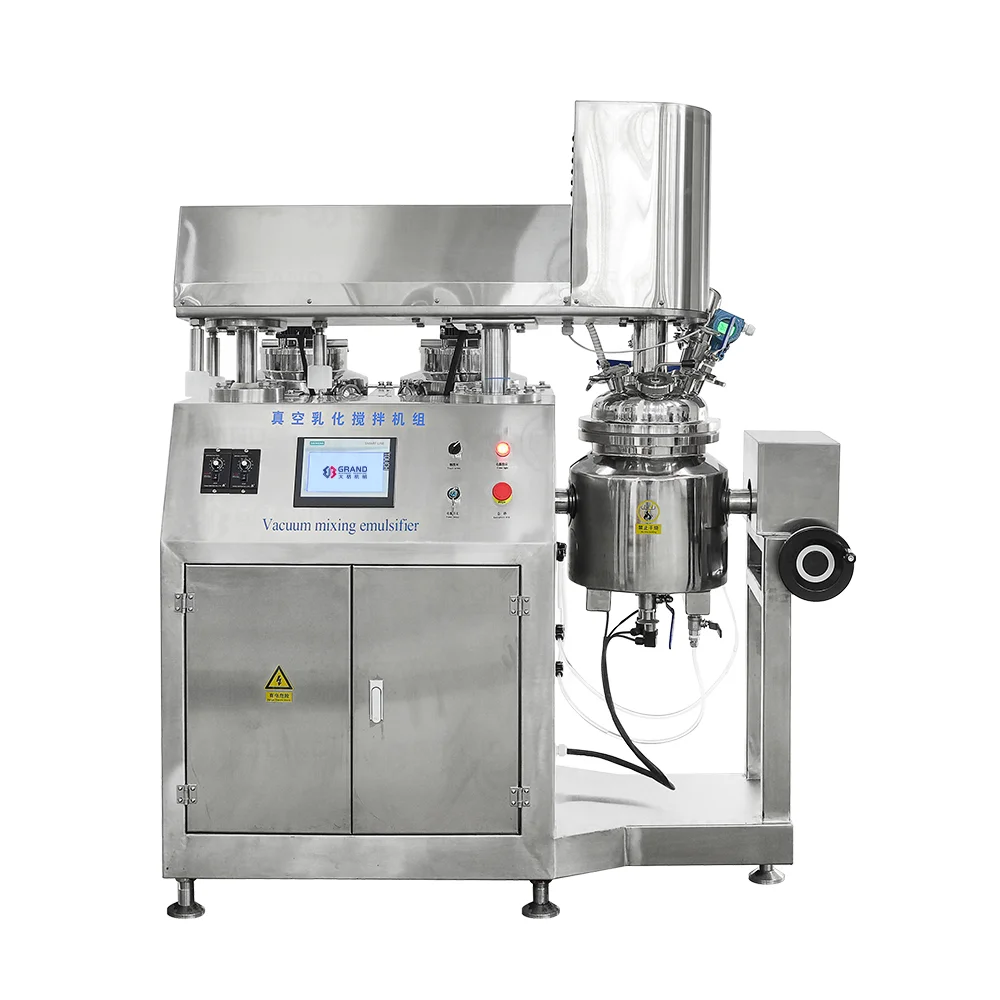
Caractéristiques techniques vérifiées du GRAND CB100
Le tableau ci-dessous répertorie les paramètres vérifiés des équipements publiés sur le site officiel Page produit GRAND CB100:
Faites glisser votre doigt horizontalement pour afficher toutes les colonnes.
| Paramètre | Spécifications vérifiées (CB100) | Contexte technique et note opérationnelle |
|---|---|---|
| Modèle | CB100 | Configuration pour la production pilote ou en petites séries de 100 litres. |
| Capacité de travail | 100 L | Volume nominal de traitement par lot. |
| Capacité de la navire principal | 160 L | Volume géométrique total, offrant un espace libre de 60 L au-dessus du niveau de travail de 100 L afin de permettre l'expansion de la mousse pendant la désaération sous vide. |
| Capacité du réservoir de fioul | 60 L | Cuve de prémélange dédiée à la fusion et au chauffage de la phase lipidique. |
| Capacité du réservoir d'eau | 80 L | Cuve de prémélange dédiée à la dissolution et au chauffage de la phase aqueuse. |
| Vitesse de l'homogénéisateur | 0 à 3 500 tr/min | Plage de vitesses du matériel pour la dispersion et l'émulsification à fort cisaillement. |
| Puissance de l'homogénéisateur | 3 kW | Puissance d'entraînement dédiée au moteur de l'homogénéisateur à haut cisaillement. |
| Vitesse de rotation lente de l'agitateur | 0 à 72 tr/min | Plage de vitesses réduites pour l'agitation par pliage en vrac et le raclage des parois. |
| Puissance de l'agitateur à rotation lente | 1,5 kW | Puissance d'entraînement dédiée au moteur de l'agitateur à basse vitesse. |
| Niveau de vide | -0,09 MPa | Valeur nominale de vide publiée. Vérifiez la base de référence de pression et les limites de fonctionnement en fonction de la température et de la pression de vapeur de votre formulation. |
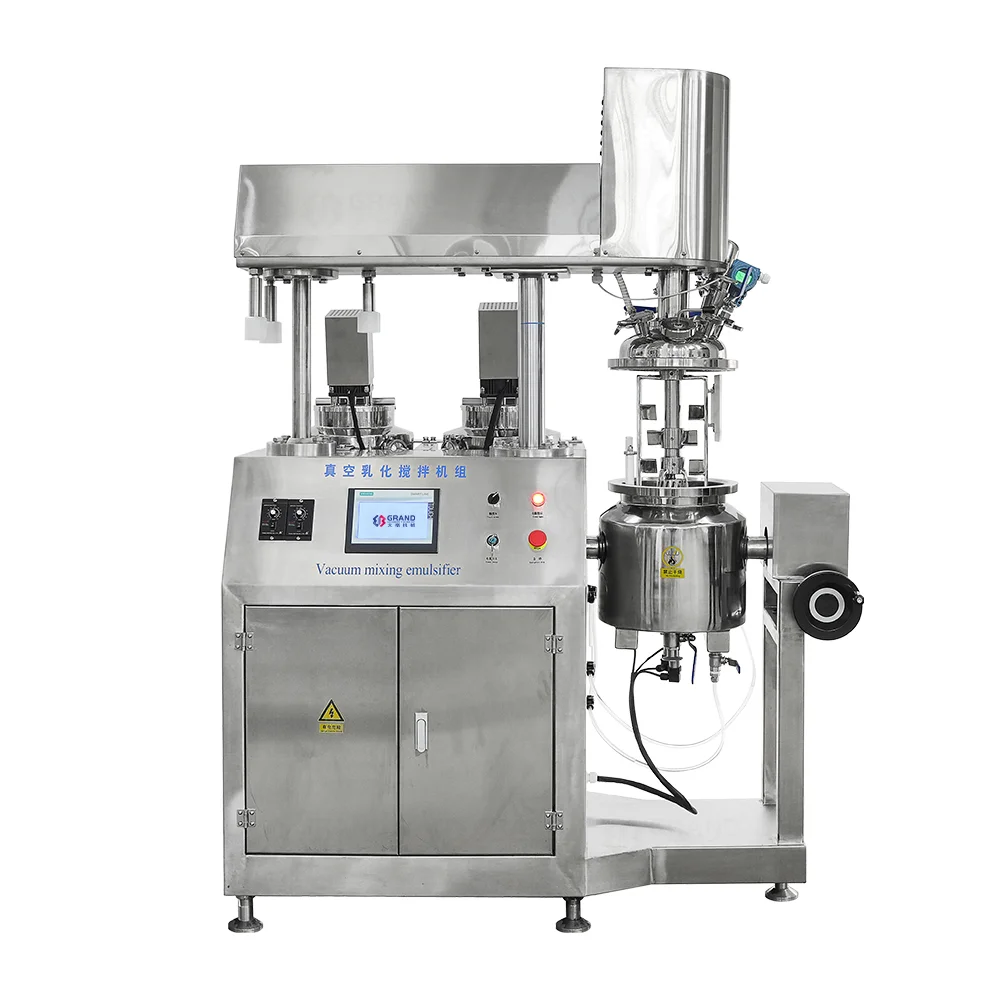
Comment interpréter correctement les caractéristiques techniques d'un équipement
Lorsque l'on examine les caractéristiques techniques de la CB100 — ou que l'on compare d'autres modèles de la gamme Gamme de mélangeurs émulsifiants GRAND—Les opérateurs et les ingénieurs de procédés doivent garder à l'esprit trois distinctions techniques :
1. Caractéristiques techniques du matériel par rapport aux valeurs de consigne des recettes : Une vitesse d'homogénéisation indiquée de 0 à 3 500 tr/min et une vitesse de rotation de l'agitateur de 0 à 72 tr/min définir les limites de fonctionnement mécanique des moteurs CB100. Cela ne signifie pas que chaque lot doive être exploité à 3 500 tr/min et 72 tours par minute. Les vitesses et durées réelles d'utilisation doivent être déterminées pour chaque formulation spécifique.
2. Volume total du récipient par rapport au volume utile : Le CB100 associe un 160 L capacité totale de la cuve principale avec un 100 L capacité de travail, ainsi que 60 L pétrole et 80 L réservoirs de prémélange d'eau. Cet espace libre supplémentaire dans le réservoir principal est indispensable pour créer un vide sur des mélanges aérés ou riches en tensioactifs qui se dilatent avant que les bulles ne s'effondrent.
3. Configurations spécifiques à chaque modèle : La puissance du moteur, la géométrie de la cuve, la surface d'échange thermique de la chemise et les dimensions de l'homogénéisateur varient en fonction de la capacité du lot. Les paramètres vérifiés pour le modèle CB100 s'appliquent strictement à ce modèle et ne peuvent pas être extrapolés directement à des unités de laboratoire plus petites ou à des mélangeurs de production plus grands sans consulter la fiche technique de chaque modèle. (Si vous comparez les capacités et les besoins en énergie pour une nouvelle ligne de production, veuillez vous reporter à notre document séparé Guide d'achat d'un mélangeur émulsifiant.)
Foire aux questions
1. Le vide suffit-il à lui seul à émulsionner l'huile et l'eau ?
Non. Le vide réduit la pression à l'intérieur de la cuve afin d'empêcher l'emprisonnement d'air et de faire gonfler les bulles de gaz emprisonnées pour qu'elles puissent s'échapper du lot. L'émulsification de l'huile et de l'eau nécessite une énergie de cisaillement mécanique — fournie par l'homogénéisateur à rotor-stator — ainsi qu'un système émulsifiant adapté pour réduire la tension interfaciale et stabiliser les gouttelettes ainsi formées.
2. Le mélange à haut cisaillement est-il identique à une agitation lente ?
Non. Mélange à fort cisaillement utilise une tête de traitement à rotor-stator à grande vitesse (par exemple, jusqu'à 3 500 tr/min sur le modèle GRAND CB100) pour générer des gradients de vitesse localisés intenses qui brisent les gouttelettes et dispersent les agglomérats (IKA; Machines Silverson). Agitation lente utilise une turbine à ancrage large ou à cadre, équipée de racleurs de paroi tournant à faible vitesse (par exemple, entre 0 et 72 tr/min sur le modèle CB100), afin de faire circuler l'ensemble de la charge, d'éliminer les zones de stagnation et de favoriser un transfert thermique uniforme à travers la chemise de la cuve.
3. Un régime plus élevé permet-il toujours d'obtenir une meilleure émulsion ?
Non. Tout d'abord, le taux de cisaillement dépend de la vitesse périphérique du rotor et de l'écart entre le rotor et le stator, et non pas uniquement du nombre de tours par minute (IKA). Deuxièmement, dès lors que la fragmentation des gouttelettes atteint l'équilibre avec la coalescence pour un système tensioactif donné, le fait de fonctionner à une vitesse plus élevée ou pendant des durées plus longues ne fait qu'ajouter de la chaleur de frottement et peut dégrader les épaississants sensibles au cisaillement ou déstabiliser les émulsions eau-dans-huile (Machines Silverson).
4. Pourquoi le chauffage et la climatisation sont-ils importants ?
Le chauffage fait fondre les cires solides, les alcools gras et les émulsifiants, et réduit la viscosité du fluide afin que les phases huileuse et aqueuse puissent être mélangées et homogénéisées de manière uniforme. Un refroidissement contrôlé évacue l’énergie thermique tandis que l’agitateur à rotation lente et les racleurs de paroi mélangent le lot, permettant ainsi aux réseaux lipidiques et aux épaississants d’atteindre la viscosité souhaitée sans former de croûtes de cire solide sur la paroi de la cuve refroidie.
5. Un mélangeur-émulsificateur sous vide permet-il de traiter toutes les formulations de crème ?
Il n'existe pas de configuration de mélangeur ni de recette de fonctionnement unique qui convienne à toutes les formulations. Si un mélangeur émulsifiant sous vide offre une grande polyvalence pour de nombreuses crèmes, lotions et gels, les viscosités extrêmes, les charges de pigments abrasifs, les polymères sensibles au cisaillement ou les systèmes à base de solvants nécessitent d’adapter la géométrie de l’homogénéisateur, le couple moteur, les matériaux d’étanchéité et les paramètres de procédé au produit spécifique, au moyen d’essais en laboratoire et à l’échelle pilote (IKA; Machines Silverson).
Points clés à retenir
Système intégré à mécanismes multiples : Un mélangeur-émulsificateur sous vide réunit, au sein d'une seule unité de traitement étanche, des cuves de préparation des phases, un homogénéisateur à rotor-stator, un agitateur à ancre à faible vitesse équipé de racleurs de paroi, un système de vide et une chemise de chauffage/refroidissement.
Rôles mécaniques distincts : L'homogénéisateur à rotor-stator génère un cisaillement élevé localisé afin de réduire la taille des gouttelettes, tandis que l'agitateur à rotation lente et les racleurs de paroi assurent le renouvellement macroscopique du lot et le transfert de chaleur à travers la paroi de la cuve.
C'est le vide qui contrôle l'air, et non la fragmentation des gouttelettes : La désaération sous vide élimine les bulles d'air entraînées afin d'améliorer la brillance, la texture et la densité de remplissage, mais la formation des gouttelettes d'émulsion et la stabilité de conservation dépendent du cisaillement mécanique et de la composition chimique de la formulation.
Interaction entre les paramètres de processus : La vitesse de rotation (tr/min) ne suffit pas à elle seule à déterminer le taux de cisaillement ou la taille finale des gouttelettes ; la vitesse périphérique, la géométrie de l'interstice, la viscosité du lot, le profil de température, l'ordre d'ajout des phases et le temps de séjour doivent être validés pour chaque recette.
Limites matérielles vs. paramètres de recette : Les caractéristiques techniques de l'équipement — telles que la capacité de travail de 100 L du GRAND CB100 (volume total de la cuve : 160 L), l'homogénéisateur de 0 à 3 500 tr/min, l'agitateur lent de 0 à 72 tr/min et la pression de vide nominale de -0,09 MPa — définissent les capacités de la machine plutôt que des paramètres de fonctionnement universels.
Références techniques
1. GRAND Machinery Technology. Mélangeur émulsifiant sous vide CB100 100 L – Caractéristiques techniques du produit & Présentation des équipements d'émulsification et de mélange.
2. IKA Works, Inc. Rambone, C. Considérations relatives au traitement sur paillasse pour les formulations topiques (Base de connaissances ckbb-141). Aborde les paramètres critiques du procédé, les propriétés pertinentes des matériaux, la comparaison entre l'agitation à basse vitesse par ancre/spirale et la dispersion à fort cisaillement par rotor-stator, ainsi que les variables que sont la vitesse périphérique, le taux de cisaillement et la fréquence de cisaillement.
3. Machines Silverson. Mélangeurs discontinus à haut cisaillement – Fonctionnement et principes des têtes de travail. Traite du cycle de mélange rotor-stator en quatre étapes (aspiration, entraînement centrifuge, cisaillement mécanique dans l'espace rotor-stator et cisaillement hydraulique à travers les perforations du stator).
4. Machines Silverson. FAQ sur le mélange à haut cisaillement. Aborde les différences entre les agitateurs à faible cisaillement et les mélangeurs rotor-stator à fort cisaillement, les paramètres de transposition à l'échelle industrielle (vitesse périphérique, conception de la tête de travail, puissance absorbée, renouvellement volumique, rhéologie), le contrôle de l'aération et les tolérances d'usure du rotor et du stator.
Responsable commercial
 English
 Spanish
 French
 Russian